Реконструкция участка по ремонту ДВС КамАЗ-740


ВКР по реконструкции участка ремонта ДВС КамАЗ-740: технология ремонта, расчёт площади, подбор оборудования и разработка приспособления для коромысел.
Ремонт двигателей и их деталей - Содержание
- Введение
- Анализ исходной информации
- Характерные неисправности двигателя КамАЗ-740
- Известные технологии ремонта двигателей КамАЗ-740
- Анализ производственно-технической базы СТО
- Анализ действующего технологического процесса ремонта ДВС
- Обоснование ожидаемого годового объёма ремонта двигателей
- Постановка задач реконструкции участка
- Разработка технологического процесса ремонта ДВС КамАЗ-740
- Маршрутный технологический процесс ремонта
- Расчёт производственных параметров участка
- Подбор технологического оборудования
- Расчёт производственной площади
- Определение численности производственных рабочих
- Разработка приспособления для шлифования коромысел клапанов
- Ремонтный чертёж коромысла КамАЗ-740
- Анализ известных конструкций приспособлений
- Устройство и принцип работы приспособления
- Расчёт технологических и конструктивных параметров
- Расчёт технико-экономических показателей
- Безопасность жизнедеятельности
- Техника безопасности при ремонте двигателя
- Расчёт естественного и искусственного освещения участка
- Безопасность разработанного приспособления
- Заключение
- Библиографический список
Ремонт двигателей и их деталей - Описание
Тема работы — реконструкция участка по ремонту ДВС (Двигатель внутреннего сгорания) в условиях СТО ООО «Автофурор».
Цель — повысить качество ремонта, сократить простои и обеспечить расчётно обоснованную организацию участка. Практическая значимость для промышленности РФ и СНГ состоит в переносимости решений на сервисы грузовой техники: технология, оснащение, планировка и восстановление деталей формируют основу модернизации.
Основная часть
Исходные данные и реконструкция
Раздел рассматривает состояние ремонтной базы, неисправности КамАЗ-740 и причины модернизации. Отмечается отсутствие мойки деталей, дефектоскопии, динамометрического контроля и стенда обкатки; возвраты достигали 10–15 %. Расчётная программа принята равной 172 двигателям при трудоёмкости 7588 чел.-ч. Участок по ремонту ДВС рассчитан на четырёх слесарей 4-го разряда. Потребная площадь — 254,4 м² при помещении 12×24 м и 288 м², поэтому капитальная перепланировка не нужна. Итог раздела: определены загрузка, штат и компоновка.
Технологический процесс ремонта КамАЗ-740
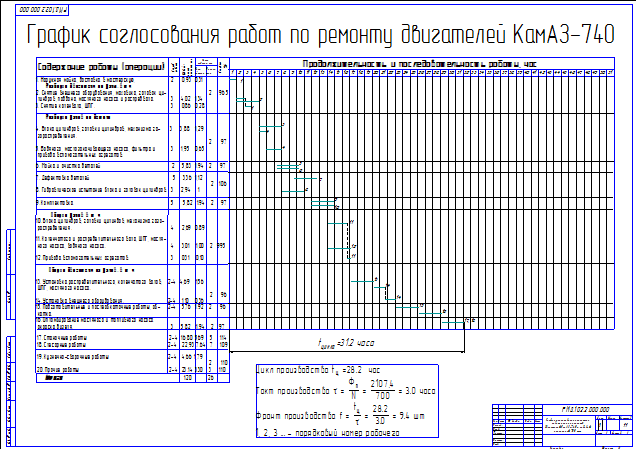
Раздел формирует технологический процесс ремонта и увязывает операции с оснащением. Маршрут включает мойку, разборку, дефектацию, восстановление, комплектование, сборку, обкатку, испытание и приёмку ОТК (Отдел технического контроля). Приняты установка 196М, дефектоскоп ПМД70, стенд КС276-04, весы и динамометрический инструмент. Обкатка задана ступенчато до 2530 об/мин и 155 кВт. Таким образом, реконструкция объединяет технологию ремонта, оснащение участка и восстановление деталей в единую систему. В графической части указан маршрутный процесс на листе А1. Итог: устранены технологические разрывы.
Приспособление для шлифования коромысел
Раздел разрабатывает приспособление для шлифования коромысел для восстановления изношенного носка вместо замены детали. Изучены дефекты коромысла из стали 45 и ремонтный чертёж: трещины и обломы ведут к браковке, износ носка допускает обработку до 6,5 мм без повторной закалки. Аналог на скалке обрабатывает до 40 деталей, но требует фасонного круга; прототип с поворотной планкой использует прямой круг, однако рассчитан на станок 3А64Д. Поэтому устройство адаптировано к имеющемуся ТА-255, что в значительной мере снижает требования к переоснащению участка.
Конструкция состоит из плиты, прижимного узла и механизма поворота. Коромысло фиксируется, винтом подводится к кругу и вручную поворачивается вокруг оси носка; подача выполняется на 0,5–1 оборот винта. Студент выполнил расчёт режима: принят круг 3 150×16×32 14А F54 L 7 V, припуск 0,6 мм, глубина 0,005 мм, шероховатость Ra 0,4 мкм. Эффективная мощность 0,52 кВт меньше доступных 0,66 кВт, поэтому двигатель станка 0,82 кВт достаточен. Сварной шов длиной 53 мм с катетом 6 мм проверен на срез; для оси из стали 20 расчётный диаметр 4 мм меньше принятого 12 мм. Стоимость изготовления — 5010 руб.; расчёт включает покупные изделия, материалы, оплату труда, социальные отчисления и накладные расходы. В задании к графике названы анализ конструкций, общий вид разработки, сборочный чертёж узла и четыре рабочих чертежа деталей, выполняемые отдельно в КОМПАС-3D. Итог: работоспособность подтверждена технологическими, прочностными и экономическими расчётами.
Безопасность и условия труда
Раздел оценивает риски ремонта и работы с заточным станком. Регламентированы подъёмные операции, хранение горючих материалов, применение сжатого воздуха и закрепление деталей. Коэффициент естественного освещения 1,98 выше норматива 1. Для искусственного освещения выбраны РСП 99-400-001 с лампами ДРЛ-125; документ предусматривает дополнительно 8 светильников. В графической части указаны схема освещения и опасные зоны приспособления. Итог: условия труда получили расчётное обоснование.
Вывод
Поставленная задача решена последовательно: рассчитаны программа, трудоёмкость, штат и площадь, разработан ремонт ДВС КамАЗ-740, подобрано оснащение и спроектировано приспособление. Сильная сторона — привязка к существующему участку и проверка конструкции расчётами. Недостаток: площади 312 и 288 м², а также расчёт 34 ламп и вывод о добавлении 8 светильников требуют сверки; это может доставить некоторые неудобства при внедрении.
Ремонт двигателей и их деталей - Чертежи
- Записка расчетно-пояснительная
- Ведомость дипломного проекта
- Спецификации
- Чертежи:
- Приспособление для шлифования бойка коромысла клапана
- Анализ ПХД
- Маршрутная карта.
- Безопасность жизнедеятельности
- Д3 Планировка участка по рем ДВС
- Гайка приварная. А2
- Плита в сборе. А4
- Упор. А4 НИРМ
- Ребро.А4 НИРМ
- Основание
- Ведомость проекта
Цена дипломной работы 7500 ₽
| КУПИТЬ ДИПЛОМНУЮ РАБОТУ |