Приспособление для шлифования коромысел КамАЗ-740: расчёты, чертёж


Разбор проекта для студентов: шлифование коромысел КамАЗ-740, устройство приспособления, ремонтный чертёж и проверка расчётов мощности, прочности, стоимости.
- Содержание
- Разработка конструкции приспособления для шлифования коромысел клапанов
- Разработка ремонтного чертежа коромысла клапана КамАЗ-740
- Анализ известных конструкций и обоснование предлагаемого варианта
- Описание устройства и принципа действия приспособления
- Обоснование и расчёты технологических и конструктивных параметров устройства
- Выбор шлифовального круга
- Расчёт эффективной мощности шлифовального станка
- Проверка станка по мощности
- Определение силы резания
- Расчёты конструкции на прочность
- Расчёт сварного шва
- Расчёт оси приспособления на срез
- Определение технико-экономических показателей конструкторской разработки
- Расчёт материальных расходов
- Стоимость покупных изделий, узлов и агрегатов
- Стоимость материалов и комплектующих деталей
- Расчёт трудоёмкости изготовления приспособления
- Расчёт затрат на оплату труда
- Расчёт отчислений на социальные нужды
- Расчёт общепроизводственных расходов
- Расчёт общехозяйственных расходов
- Калькуляция стоимости разработанной конструкции
- Выводы
- Описание
Разработка приспособления для шлифования коромысел клапанов КамАЗ-740 направлена на восстановление деталей, которые обычно заменяют новыми. Для ООО СТО «Автофурор» рассмотрено устранение износа носка на оборудовании ремонтного участка.
Цель проекта — восстановить цилиндрическую рабочую поверхность. Задачи охватывают дефектацию, выбор конструкции, расчёт её параметров и стоимости. Практическое назначение для ремонтных предприятий РФ и СНГ состоит в сокращении потребности в новых деталях.
Конструкция и обоснование восстановления
Схема восстановления и дефектация коромысел
Выбор схемы обработки основан на сравнении аналогов. Групповая обработка до 40 деталей требует плоскошлифовального станка и фасонных кругов. Прототип для 3А64Д использует поворотную планку. Его принцип адаптирован к имеющемуся ТА-255.
Для коромысла из стали 45 предусмотрена карта на дефектацию. Трещины и обломы требуют выбраковки; для отверстия указаны номинал 27 мм и предел 27,04 мм. Носок допускается обрабатывать до размера 6,5 мм без повторной закалки; при превышении этого значения она предусмотрена. Износ резьбы рассматривается отдельно.
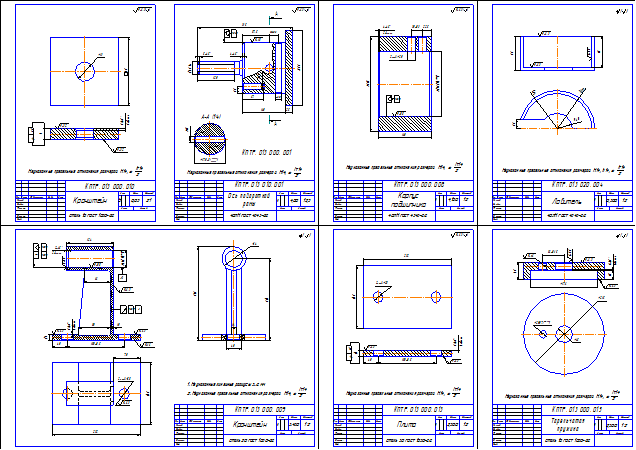
Упомянут ремонтный чертёж коромысла формата А2, разработанный по рабочему чертежу КамАЗ-740.1007140. Он относится к отдельной графической части в «Компас 3D»; в записке доступен эскиз. Таким образом, заданы основания для ремонта и контроля.
Приспособление для шлифования: устройство и расчёты
Конструкция приспособления объединяет плиту, винтовое прижимное устройство и механизм поворота. Общий вид и разрез показывают размещение узлов на станке. Замысел состоит в том, чтобы формировать цилиндрическую поверхность носка поворотом детали на имеющемся заточном станке. Винтовая подача обеспечивает сближение с кругом.
Расчётная модель предусматривает круг типа 3 размером 150×16×32 мм из электрокорунда 14А на керамической связке. Назначены припуск 0,6 мм, глубина t = 0,005 мм, ширина b = 16 мм и шероховатость Ra = 0,4 мкм. Обработка рассмотрена без смазочно-охлаждающей жидкости. Режимы назначены для наплавленного слоя.
Для расчёта приняты CN = 3,8; v = 0,3; x = 0,25; z = 0,3. CN обозначает коэффициент, x и z являются показателями степени. Смысл и единицы v в записке не указаны. Эффективная мощность определяется формулой N = CNvtxbz. Проверка подстановки 3,8×0,3×0,0050,25×160,3 даёт 0,696 кВт вместо заявленных 0,52 кВт.
Для двигателя мощностью 0,82 кВт и коэффициента полезного действия 0,8 доступная мощность равна Nд = 0,82×0,8 = 0,656 кВт. При приведённых исходных данных достаточность мощности не подтверждается.
Прочностные расчёты рассматривают изгиб таврового шва и срез оси из стали 20. Для двустороннего шва приняты длина 53 мм, катет 6 мм и нагрузка 50 Н. Ось диаметром 12 мм проверена при 14,5 Н. Но заявленные 6,8 МПа для шва и минимальные 4 мм для оси не согласуются с численными подстановками.
Численное значение рабочего радиуса и результаты испытаний в документе не указаны. Поэтому расчётное обоснование требует уточнения.
Изготовление и стоимость конструкции
Экономический раздел определяет затраты на изготовление через стоимость изделий, материалов, труда и накладных расходов. Для оплаты токарных, слесарных и сварочных работ принята трудоёмкость 0,35; 3,61 и 5,65 человеко-часа соответственно.
Калькуляция содержит шесть статей затрат в рублях. Стоимость конструкции определяется их суммой: 230 + 173 + 2019,6 + 708,9 + 1252,6 + 626,3 = 5010,4 рубля. В записке итог округлён до 5010 рублей.
Отмечается несоответствие отдельных строк материальной ведомости произведениям массы и цены. Труд и накладные расходы в значительной мере определяют итог. Окупаемость в документе не определена: получена смета изготовления, а не доказанный экономический эффект.
Вывод
Конструкторская задача решена на уровне проектного предложения: предусмотрены радиусное шлифование, ремонтный контроль и калькуляция изготовления. Достоинство заключается в использовании оснащения ремонтного участка. Ограничения существенны: ошибки расчётов и отсутствие результатов испытаний. Работоспособность пока нельзя считать подтверждённой.
- Чертежи
- Записка расчетно-пояснительная
- Спецификации
- Чертежи:
- Плита - деталировочный чертеж
- Плита в сборе
- Гайка приварная
- Упор
- Ребро
- Основание - деталировка
- Анализ существующих конструкций
- Приспособление для шлифовки носка коромысла клапана - чертеж общего вида
Цена конструкторской работы 7500 ₽
| КУПИТЬ КОНСТРУКТОРСКУЮ |